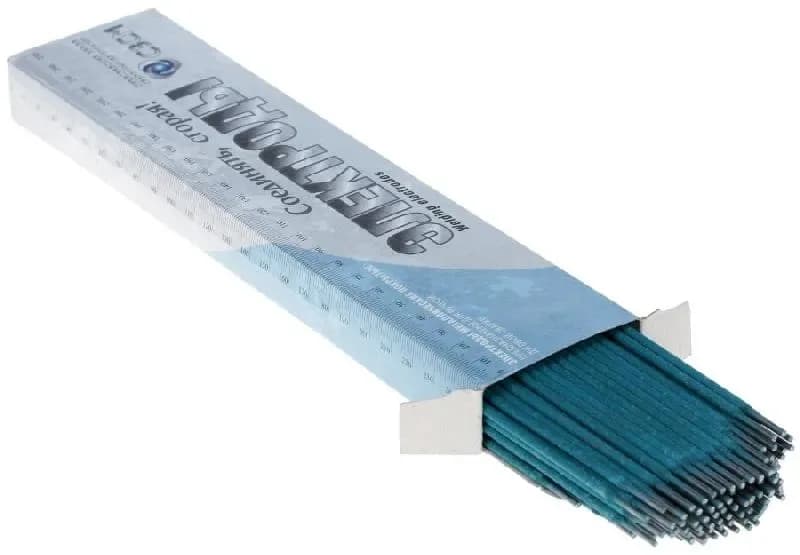
Электроды СЗСМ МР-3С д.3,0 3 кг
Электроды СЗСМ МР‑3С, диаметр 3,0 мм, 3 кг
- 3,0 мм.Диаметр электрода
- 3 кг.Вес упаковки
- 8,5 г/А·ч.Коэффициент наплавки
- Официальный дилерAurora и других брендов, оригинальная продукция
- Свой сервисный центргарантийный и платный ремонт в Вологде
- Доставка по областисвоим транспортом и транспортными компаниями
- Работаем с юрлицамисчёт с НДС, договор, отсрочка платежа
Электроды СЗСМ МР-3С д.3,0 3 кг
Назначение и область применения
Электроды СЗСМ МР‑3С предназначены для ручной дуговой сварки (MMA) углеродистых и низколегированных конструкционных сталей перлитного класса. Подходят для сварки элементов строительных и промышленных конструкций — например, деталей кранов, конвейеров, котлов, а также при ремонтных работах. Рассчитаны на работу со сталями с пределом текучести не более 360 МПа. Основные характеристики
Диаметр электрода: 3,0 мм.
Вес упаковки: 3 кг.
Тип покрытия: рутило‑целлюлозное — обеспечивает стабильную дугу, лёгкий поджиг и хорошее формирование шва.
Род тока: подходят для сварки как на переменном, так и на постоянном токе (при использовании постоянного тока рекомендуется обратная полярность).
Пространственные положения сварки: все, кроме вертикального «сверху вниз».
Механические свойства наплавленного металла: временное сопротивление разрыву — около 480 МПа, предел текучести — примерно 370 МПа, относительное удлинение — порядка 22 %.
Коэффициент наплавки: 8,5 г/А·ч.
Расход электродов: ориентировочно 1,7 кг на 1 кг наплавленного металла.
Преимущества и особенности
Стабильная дуга и удобство в работе. Рутило‑целлюлозное покрытие упрощает поджиг (в том числе повторный) и позволяет уверенно вести шов даже начинающим сварщикам.
Работа по загрязнённым поверхностям. Электроды допускают сварку по слегка ржавым, влажным или загрязнённым кромкам — лишние примеси уходят в шлак.
Лёгкое удаление шлака. Шлаковая корка отделяется без значительных усилий, поверхность шва получается ровной, с мелкочешуйчатым рисунком.
Универсальность. Подходят для широкого спектра типовых задач в строительстве, ремонте и производстве.
Рекомендации по использованию
Прокалка перед сваркой. Для стабильной работы электроды рекомендуется прокалить при температуре 165 ± 15 °C в течение примерно одного часа.
Длина дуги. Оптимально вести сварку на короткой дуге; в отдельных случаях допускается средняя длина.
Параметры источника тока. Для уверенного поджига желательно, чтобы напряжение холостого хода сварочного аппарата составляло около 70 ± 5 В.
Хранение. Держите электроды в сухом месте — влага ухудшает характеристики покрытия и стабильность дуги.
Эти электроды — практичный выбор для повседневных и ремонтных сварочных работ, когда важны удобство, стабильность процесса и хорошее качество шва.